

سوال
اڪثر پڇيا ويندڙ سوال
ٽن مرحلن واري غير هم وقت ساز موٽرن جي خرابين کي عام طور تي ٻن حصن ۾ ورهائي سگهجي ٿو: برقي خرابيون ۽ مشيني خرابيون.
مشيني خرابين ۾ شامل آهن: غلط سائيز يا خراب ٿيل بيئرنگ، بيئرنگ سليوز، آئل ڪيپس، اينڊ ڪيپس، پنکھا، سيٽون ۽ ٻيا حصا، ۽ شافٽ حصن جو ٽٽڻ ۽ ٽٽڻ. بجليءَ جون خرابيون بنيادي طور تي شامل آهن: اسٽيٽر ۽ روٽر وائنڊنگ جو ٽٽڻ، موڙ جي وچ ۾ (مرحلي)، زمين ڏانهن، وغيره.
اسٽيٽر ۽ روٽر باهمي طور تي موصل ٿيل سلڪون اسٽيل شيٽ مان ٺهيل آهن ۽ موٽر جي مقناطيسي سرڪٽ جو حصو آهن. اسٽيٽر ۽ روٽر ڪور جو نقصان ۽ خرابي بنيادي طور تي هيٺين پهلوئن جي ڪري ٿيندي آهي.
(1) بيئرنگ جو گهڻو لباس يا خراب اسيمبلي، جنهن جي نتيجي ۾ اسٽيٽر ۽ روٽر رگڙ ٿئي ٿو، جنهن جي ڪري ڪور جي مٿاڇري کي نقصان ٿئي ٿو، جنهن جي نتيجي ۾ سلڪون اسٽيل جي ٽڪرن جي وچ ۾ شارٽ سرڪٽ ٿئي ٿو، موٽر جي لوهه جي نقصان کي وڌائي ٿو، جنهن جي ڪري موٽر جو گرمي پد تمام گهڻو وڌي ٿو، جڏهن نفيس فائل ۽ ٻين اوزارن جي استعمال سان برر کي هٽايو وڃي ٿو، سلڪون اسٽيل جي ٽڪري کي مختصر ڪنيڪشن کي ختم ڪيو وڃي ٿو، صاف ڪيو وڃي ٿو ۽ پوءِ انسولٽنگ پينٽ سان ڍڪيل هجي ٿو، ۽ گرم ڪيو وڃي ٿو ۽ خشڪ ڪيو وڃي ٿو.
(2) لوھ جي ڪور جي مٿاڇري تي نمي ۽ ٻين سببن جي ڪري زنگ لڳي ويو آهي، ان کي سينڊ پيپر سان پالش ڪيو وڃي، صاف ڪيو وڃي ۽ انسولٽنگ پينٽ سان ليپ ڪيو وڃي.
(3) وائنڊنگ کي گرائونڊ ڪرڻ سان پيدا ٿيندڙ تيز گرمي جي ڪري ڪور يا ڏند سڙي ويندا آهن. پگھريل مواد کي هٽائڻ ۽ ان کي موصلي رنگ سان سڪائڻ لاءِ هڪ اوزار جهڙوڪ ڇني يا اسڪراپر استعمال ڪري سگهجي ٿو.
(4) ڪور ۽ مشين بيس جي وچ ۾ ميلاپ ڍلو آهي، ۽ اصل پوزيشننگ اسڪرو کي سخت ڪري سگهجي ٿو. جيڪڏهن پوزيشننگ اسڪرو ناڪام ٿين ٿا، ته پوزيشننگ سوراخن کي ٻيهر ڊرل ڪريو ۽ مشين بيس تي ٽيپ ڪندي، پوزيشننگ اسڪرو کي سخت ڪريو.
جڏهن رولنگ بيئرنگ ۾ تيل جي کوٽ هوندي آهي، ته هڏن جو آواز ٻڌڻ ۾ ايندو. جيڪڏهن ڪا مسلسل ڇڪڻ واري آواز ٻڌڻ ۾ ايندي آهي، ته اها بيئرنگ اسٽيل جي انگوزي جي ڦاٽڻ ٿي سگهي ٿي. جيڪڏهن بيئرنگ ريتي ۽ ٻين ملبي سان مليل آهي يا بيئرنگ حصن ۾ هلڪو لباس آهي، ته اهو ٿورو شور پيدا ڪندو. ڌار ڪرڻ کان پوءِ چيڪ ڪريو: پهرين بيئرنگ جي رولنگ باڊي جو معائنو ڪريو، اسٽيل جي انگوزي جي اندر ۽ ٻاهر نقصان، زنگ، نشان وغيره لاءِ. پوءِ پنهنجي هٿ سان بيئرنگ جي اندروني انگوزي کي دٻايو ۽ بيئرنگ کي ليول ڪريو، پنهنجي ٻئي هٿ سان ٻاهرين اسٽيل جي انگوزي کي دٻايو، جيڪڏهن بيئرنگ سٺو آهي، ته ٻاهرين اسٽيل جي انگوزي کي آساني سان گھمڻ گهرجي، گردش ۾ ڪو به وائبريشن ۽ واضح جام نه ٿيندو، روڪڻ کان پوءِ ٻاهرين اسٽيل جي انگوزي جو ڪو به رجعت نه ٿيندو، ٻي صورت ۾ بيئرنگ هاڻي استعمال نه ٿي سگهي. کاٻي هٿ ٻاهرين انگوزي ۾ ڦاسي پيو، ساڄي هٿ اندروني اسٽيل جي انگوزي کي چِٽڪيو، سڀني طرفن ۾ ڌڪڻ لاءِ مجبور ڪيو، جيڪڏهن توهان کي دٻائڻ دوران تمام گهڻو ڍلو محسوس ٿئي ٿو، ته اهو هڪ سنگين لباس آهي.
خرابي جي مرمت بيئرنگ جي مٿاڇري تي زنگ جا نشان موجود آهن 00 سينڊ پيپر صاف ڪريو، ۽ پوءِ پيٽرول جي صفائي ۾؛ بيئرنگ ۾ دراڙ، رنگ جي اندر ۽ ٻاهر ٽٽل يا بيئرنگ جي ضرورت کان وڌيڪ لباس، نئين بيئرنگ سان تبديل ڪرڻ گهرجي. نئين بيئرنگ کي تبديل ڪرڻ وقت، ساڳئي قسم جي بيئرنگ کي اصل وانگر استعمال ڪريو. بيئرنگ جي صفائي ۽ ايندھن ڀرڻ.
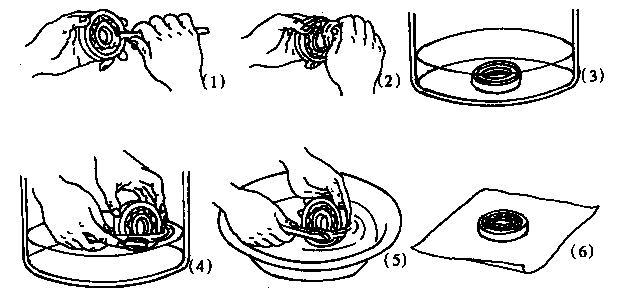
بيئرنگ جي صفائي جو عمل: پهرين اسٽيل بال جي مٿاڇري تان فضول تيل کي ڇڪيو؛ باقي فضول تيل کي ڪپهه جي ڪپڙي سان صاف ڪريو؛ پوءِ بيئرنگ کي پيٽرول ۾ ٻوڙيو ۽ اسٽيل بال کي برش سان صاف ڪريو؛ پوءِ بيئرنگ کي صاف پيٽرول ۾ ڌوئو؛ آخرڪار بيئرنگ کي ڪاغذ تي رکو ته جيئن پيٽرول بخارات بڻجي وڃي ۽ سڪي وڃي.
بيئرنگ گريسنگ جو عمل: رولنگ بيئرنگ گريس جي چونڊ لاءِ، بنيادي خيال بيئرنگ جي آپريٽنگ حالتن تي آهي، جهڙوڪ ماحول جو استعمال (گلو يا خشڪ)، ڪم ڪندڙ گرمي پد ۽ موٽر جي رفتار. گريس جي گنجائش بيئرنگ چيمبر جي حجم جي 2/3 کان وڌيڪ نه هجڻ گهرجي.
بيئرنگ ۾ لوبريڪٽنگ آئل شامل ڪرڻ وقت، تيل کي بيئرنگ جي هڪ پاسي کان نچوڙيو وڃي ۽ پوءِ اضافي تيل کي آڱر سان نرميءَ سان صاف ڪيو وڃي، جيستائين تيل شامل ڪري سگهجي جيستائين اهو اسٽيل بال کي صاف طور تي سيل نه ڪري سگهي. بيئرنگ ڪَوَر ۾ لوبريڪٽنگ آئل شامل ڪرڻ وقت، تمام گهڻو نه شامل ڪريو، تقريبن 60-70٪ ڪافي آهي.
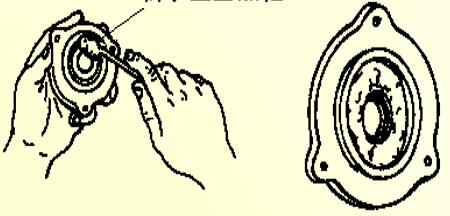
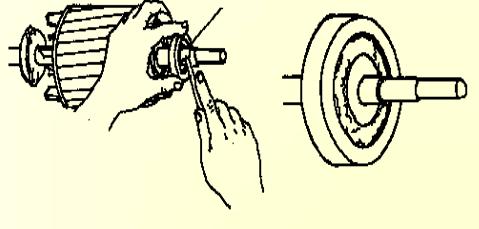
(1) جيڪڏهن موڙ وڏو نه آهي ته شافٽ موڙيندڙ، شافٽ قطر کي پيسڻ، سلپ رنگ جي طريقي سان مرمت ڪري سگهجي ٿو؛ جيڪڏهن موڙ 0.2 ملي ميٽر کان وڌيڪ آهي، ته شافٽ کي پريس هيٺ رکي سگهجي ٿو، شاٽ موڙيندڙ دٻاءُ جي اصلاح ۾، شافٽ جي مٿاڇري کي ليٿ ڪٽنگ گرائنڊنگ سان درست ڪري سگهجي ٿو؛ جهڙوڪ موڙ تمام وڏو آهي ته ان کي نئين شافٽ سان تبديل ڪرڻ جي ضرورت آهي.
(2) شافٽ گردن جو لباس گهڻو نه آهي، ڪروميم پليٽنگ جي هڪ پرت جي ڳچيءَ ۾ ٿي سگهي ٿو، ۽ پوءِ گهربل سائيز تائين پيسڻ؛ وڌيڪ پائڻ، اوورلي ويلڊنگ جي ڳچيءَ ۾ ٿي سگهي ٿو، ۽ پوءِ ليٿ ڪٽڻ ۽ پيسڻ تائين؛ جيڪڏهن جرنل جو لباس تمام وڏو آهي، ته 2-3 ملي ميٽر جي جرنل ۾ به، ۽ پوءِ جرنل ۾ گرم سيٽ دوران هڪ آستين کي موڙ ڪريو، ۽ پوءِ گهربل سائيز ڏانهن موڙ ڪريو.
شافٽ ۾ شگاف يا فريڪچر شافٽ ٽرانسورس شگاف جي کوٽائي شافٽ جي قطر جي 10%-15% کان وڌيڪ نه هجي، ڊگھائي شگاف شافٽ جي ڊيگهه جي 10% کان وڌيڪ نه هجن، اوورلي ويلڊنگ طريقي سان درست ڪري سگهجي ٿو، ۽ پوءِ گهربل سائيز تائين باریک موڙ ڪري سگهجي ٿو. جيڪڏهن شافٽ ۾ شگاف وڌيڪ سنجيده آهي، ته هڪ نئين شافٽ جي ضرورت آهي.
جيڪڏهن هائوسنگ ۽ اينڊ ڪَوَر ۾ دراڙ آهن، ته انهن کي اوورلي ويلڊنگ ذريعي مرمت ڪرڻ گهرجي. جيڪڏهن بيئرنگ بور جو ڪليئرنس تمام وڏو آهي، جنهن جي ڪري بيئرنگ اينڊ ڪَوَر تمام گهڻو ڍلو ٿي وڃي ٿو، ته بيئرنگ بور جي ڀت کي پنچ استعمال ڪندي هڪجهڙائي سان دفن ڪري سگهجي ٿو، ۽ پوءِ بيئرنگ کي اينڊ ڪَوَر ۾ وجهي سگهجي ٿو، ۽ وڏي طاقت وارن موٽرن لاءِ، بيئرنگ جي گهربل سائيز کي انلينگ يا پليٽنگ ذريعي پڻ مشين ڪري سگهجي ٿو.
موٽر جي انسٽاليشن جو بنياد برابر نه آهي. موٽر جي بنياد کي برابر ڪريو ۽ بنياد کي برابر ڪرڻ کان پوءِ ان کي مضبوطيءَ سان درست ڪريو.
موٽر ڪنيڪشن سان سامان مرڪوز نه آهي. مرڪوزيت کي ٻيهر درست ڪريو.
موٽر جو روٽر متوازن نه آهي. روٽر جو جامد يا متحرڪ توازن.
بيلٽ پللي يا ڪپلنگ غير متوازن آهي. پللي يا ڪپلنگ ڪيليبريشن بيلنسنگ.
روٽر شافٽ هيڊ مڙيل يا پللي سنڪي. روٽر شافٽ کي سڌو ڪريو، پللي کي سڌو ڪريو ۽ پوءِ سيٽ کي ٻيهر موڙڻ لاءِ سيٽ ڪريو.
اسٽيٽر وائنڊنگ جو غلط ڪنيڪشن، مقامي شارٽ سرڪٽ يا گرائونڊنگ، جنهن جي نتيجي ۾ غير متوازن ٽي فيز ڪرنٽ ۽ شور پيدا ٿئي ٿو.
بيئرنگ اندر ٻاهرين مادو يا لوبريڪٽنگ آئل جي کوٽ. بيئرنگ صاف ڪريو ۽ بيئرنگ چيمبر جي 1/2-1/3 حصي لاءِ نئين لوبريڪٽ سان تبديل ڪريو.
اسٽيٽر ۽ هائوسنگ يا روٽر ڪور ۽ روٽر شافٽ جي وچ ۾ لوز ڊسپليسمينٽ. فٽ، ري ويلڊنگ، پروسيسنگ جي لباس جي حالت چيڪ ڪريو.
اسٽيٽر ۽ روٽر کي غلط رگڙ. لوھ جي ڪور جي اعليٰ نقطي کي ڳولھيو، پيسڻ جي پروسيسنگ.
موٽر جي آپريشن دوران برقي مقناطيسي شور. مرمت سان ختم ڪرڻ ڏکيو.
| موصليت ڪلاس | گرمي پد (℃) |
| موصليت ڪلاس | گرمي پد (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① گھٽ ويسڪوسيٽي، وڌيڪ سولڊ مواد ۽ وسرڻ ۾ آساني.
② تيز علاج، مضبوط بانڊنگ ۽ لچڪ.
③ اعليٰ بجلي جا خاصيتون، گرمي جي مزاحمت، نمي جي مزاحمت ۽ ڪيميائي استحڪام.
الف) شافٽ ۽ ٽائل جي وچ ۾ فرق تمام ننڍو آهي.
ب) تيل جي مثاني جو ننڍڙو کليل هجڻ ۽ تيل جي کوٽ.
ج) چکڻ واري تيل جو وڌيڪ گرمي پد.
د) شافٽ ٽائل ريسرچ زخم.
e) تيل جي خراب واپسي ۽ تيل جي ناکافي فراهمي.